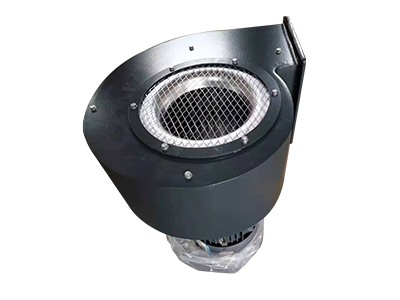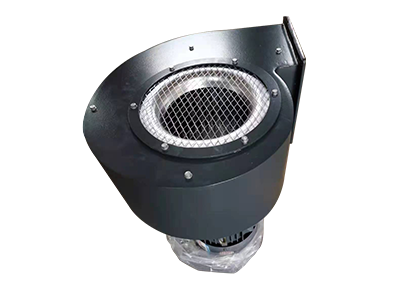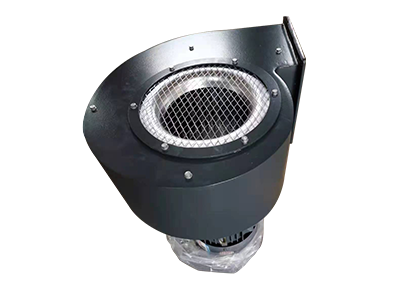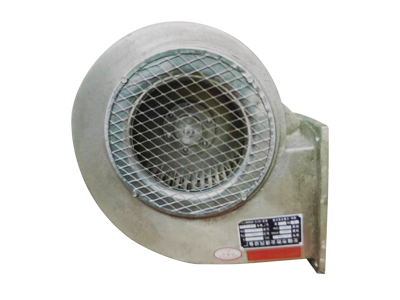
印刷厂VOCs治理的排风机多数时间处在七八成的负载率上,吸入的废气里混着乙酸乙酯、异丙醇这类溶剂蒸气,遇冷会在叶轮背面和蜗壳内壁结成一层带酸性的冷凝液。介质温度随烘箱排风波动,峰值常常接近九十度。这种"温度加腐蚀"叠加的工况,是普通碳钢和304不锈钢很快失效的原因。下面把这台离心风机叶轮、蜗壳、进风口三处的选材,拆成十项核对动作,逐项做完再下发车间。
1. 取齐废气组分与排放量清单
先找环保台账要VOCs组分表,不能只看"非甲烷总烃"一个总数。乙酸乙酯、乙醇、丙酮的冷凝液酸碱性和氯离子来源不同,有的油墨还带微量盐酸雾。把每种溶剂的占比和小时排放量列成表,作为后面所有选材判断的底数,缺哪一项后面都会卡住。
2. 测出持续温度与峰值温度
在排风口贴一支温度记录仪,连续跑满一个生产班。持续温度决定常用选材等级,峰值温度决定要不要上耐温涂层。很多厂只记了平均六十度,没记到烘箱换卷时这台离心风机冲到九十度的那几分钟,结果叶轮在热冲击下蠕变开裂,数据不全就别急着定牌号。
3. 取冷凝液测pH与氯离子浓度
停机后在蜗壳最低点接一杯冷凝液,送化验室测pH和氯离子。pH低于四或者氯离子超过两百毫克每升,304不锈钢基本要排除,直接进双相钢或衬里方案。这一步不能省,凭气味判断酸碱经常会误事,化验单才是依据。
4. 划分叶轮与蜗壳的腐蚀等级
离心风机的叶轮转速高、背面涡流区液膜最薄,腐蚀往往比蜗壳重;进风口流速低反而轻一些。把三处按实际冲刷和积液情况分别定级,避免整台机器一刀切用同一种贵材料,也别在叶轮上省错地方,该用好的位置必须用好料。
5. 初选316L或2205双相不锈钢
氯离子不重、温度不过百,叶轮用316L能撑住;氯离子高或想要更薄壁厚换轻量化,给离心风机的叶轮上2205双相钢,它的耐点蚀当量接近316L的两倍。两台风机如果工况接近,统一牌号能减少备件种类,也方便机修班熟悉焊接和拆装手法。
6. 核算高温下的许用应力降额
不锈钢到了九十度许用应力要打折,尤其叶轮离心应力大。拿材料手册上的高温曲线重新算轮盘和叶片的当量应力,留足安全系数。别把常温的强度表直接套到热态,这是很多早期失效的根因,降额算不清就不许投产。
7. 确认焊缝与热影响区耐蚀
双相钢焊接要控热输入,热影响区铁素体比例失衡会先锈。核对焊接工艺评定和焊后酸洗钝化记录,离心风机叶轮这种动部件更要把每条焊缝列为必检点,不能只在壳体上做抽检,动平衡前的焊缝缺陷会放大成振动。
8. 核对衬胶或涂层附着力
蜗壳内壁选衬天然橡胶或氟橡胶时,基材喷砂等级要到Sa2.5,干膜厚度按冷凝液温度选。衬里鼓泡多半是基层没处理好,核对附着力拉拔报告比看合格证更靠谱,报告缺项就退回供应商重做。
9. 标出易损件更换周期
把叶轮、衬里、密封件各自的预计寿命写进台账,和动平衡周期绑在一起。双相钢叶轮虽然耐蚀,但积漆结垢照样要定期拆洗,别因为"材料好"就忘了维护节点,周期漏标下次停机就抓瞎。
10. 封存选材记录并下发车间
最后把介质表、温度曲线、腐蚀等级、牌号、焊接与衬里报告汇总成一份选材卡,技术员签字后录入设备档案,复印下发给机修班和采购。后续换件一律照这张卡执行,不让现场凭记忆换错材质,选材动作到此闭环。