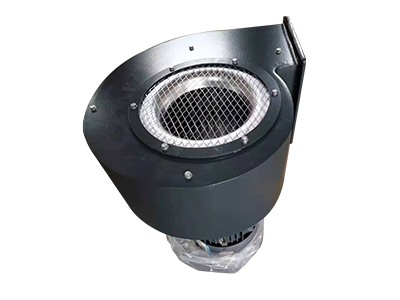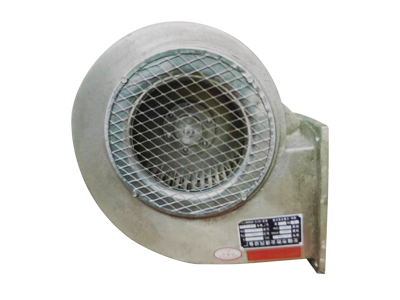
印刷厂VOCs排风系统一开起来,离心风机叶轮就泡在含乙酸乙酯、异丙醇和二甲苯的湿热气体里。碳钢叶轮撑不过半年,叶片前缘先被点蚀成麻面,再往后整片变薄。车间要么停机换叶轮,要么提前做防腐升级。摆在设备主管面前的两道常见选法,一是把旧叶轮堆焊一层司太立硬质合金,二是直接换一支整支双相钢2205叶轮。两种方案都能把检修周期拉到三年以上,但初投差出一大截,这笔账得拆开算。
初投:堆焊司太立和整支双相钢差多少钱
堆焊司太立走的是利旧路线。把拆下来的碳钢叶轮做喷砂除锈,再在叶片迎风面和轮盘易蚀区堆焊2到3毫米的司太立6合金,单台叶轮的堆焊加工费加合金材料大概在九千到一万二。加上拆装和运输,一台离心风机叶轮的防腐初投压在一万五以内。
换整支双相钢叶轮则要按新件计价。一支2205双相钢焊接叶轮,按直径和叶片数报价,直径一米二上下的规格普遍在三万到四万二之间,加上新叶轮的动平衡校验和安装,初投直接到四万五上下。两方案初投差出整整三万块,这是第一笔必须记下的账。
堆焊方案还有个隐藏前提:碳钢基体不能锈穿太深,否则堆焊层挂不住。一般旧叶轮最多重复堆焊两到三次,每次之间要重新做超声测厚确认基体余量,这部分检测费每次约三百。若叶轮已经锈穿,堆焊路线直接作废,只能走换件,初投就要按四万五重算。所以堆焊省下的三万块,前提是这台旧叶轮的基体还经得起再加工。
能耗:两种材质对电机电流几乎没差
有人担心堆焊层加厚会改变叶轮重量分布,拖累离心风机效率。实际动平衡校验做完,堆焊叶轮的不平衡量控制在国标G2.5以内,电机运行电流和换新前波动不到百分之二,电费基本持平。双相钢叶轮自重略轻,但在排风系统这种定转速工况下,省下的那点转动惯量折算到全年电费只有几百块,不足以改变回收节奏。换句话说,能耗这一笔两方案打平,真正拉开差距的是后面的维护。
维护:检修周期从半年拉到三年
碳钢叶轮的痛点不在初投,在反复停机。半年一次开盖检查、一年一次换叶轮,每次停机影响印刷机连线生产,隐性损失远比零件贵。堆焊司太立后,合金层耐乙酸乙酯蒸气冲刷,前三年基本不进叶轮腔;整支双相钢叶轮耐蚀性更稳,三年一次开盖即可。两方案都把年维护次数从两次压到一次以下,每年少一次停机,按车间每次停产半天的产能折算,相当于省下八千到一万的隐性成本。
两方案都建议每季度用超声波测厚仪在叶片前缘打三个点,把数据记进设备台账。堆焊叶轮重点看合金层剩余厚度是否低于一毫米,双相钢叶轮则看均匀减薄速率。台账齐了,下次检修是只补漆还是整换才有依据,不至于临时拍脑袋。这笔记录工作本身不花钱,却能让三年检修周期真正落稳,不至于半年后就因为心里没底提前开盖。
把三笔账加总:第几年回本
把初投差额三万、每年维护隐性省下的九千、能耗打平这几笔摆在一起,堆焊方案的额外投入其实在第三年第四季度就靠少停机的收益填平了。也就是说,如果这台离心风机计划持有不超过五年,选堆焊司太立更划算,三年半左右回本;若计划用满十年以上,双相钢叶轮省下的换件频次和更低的长期风险,会在第六年反超。临界点就在计划持有期过不过六年的那条线——先想清楚这台设备还要陪车间跑多久,再决定是堆焊还是整换。