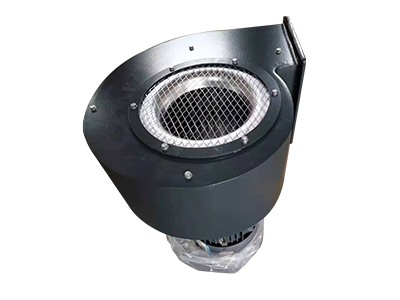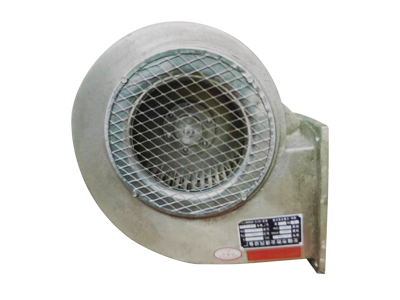
中秋后连续赶印一批复合膜订单,印刷厂复合车间的排风系统几乎是满负荷在转。屋脊上那台负责把烘箱废气抽去VOCs处理塔的离心风机,中班刚过就被巡检员用测温枪在轴承座外壳上打出了 92℃ 的读数。透过视油窗能看见原本淡黄色的润滑脂已经熬成黑褐色膏状,盘车的时候非驱动端传来一阵砂粒似的异响。
停机拆检的结果不太好看。非驱动端轴承位的轴颈表面,用车削纹路就能判断是普通 45# 钢,没有做表面强化处理;紧挨着轴承位有一圈大约 0.3 毫米深的环形磨损沟槽,沟槽底部已经发蓝,是典型的干摩擦高温氧化痕迹。更关键的是,这台离心风机的进气侧和一台烘箱排风口只隔了不到一米,八十多度的热风几乎是贴着轴承座外壳吹过去。
故障是这么被发现的
把时间线捋一遍会更清楚。前一周这台离心风机还只是听起来比平时闷一点,运维按"异响不算故障"的老习惯没上报。等到轴承座温度一天比一天高,润滑脂从视镜里看出颜色变深,才终于安排停机。拆开那一刻,轴颈上的环形沟槽和碳化的油泥已经说明问题不是突如其来,而是选材阶段就埋下了。
第一个错:轴颈材质压根没按高温工况选
在持续高于 75℃ 的排风环境里,45# 调质钢的表面硬度其实不够用。润滑脂一旦因为高温碳化失去油膜,金属和金属直接摩擦,轴颈很快就会被磨出沟槽。正确的做法是在轴承位选用 40Cr 调质后再表面镀硬铬,或者对轴颈堆焊一层司太立合金,把表面硬度顶到能扛住干摩擦的区间。这次的离心风机恰恰省掉了这层处理,等于把最该耐磨的位置交给了最普通的钢材。
第二个错:润滑脂的滴点被排风温度顶到了边界
通用锂基脂的滴点大约在 180℃,听着富余,可它有个有效温度上限,长期贴在 90℃ 上下运转,脂已经处在衰减区间。等到实测轴承温度冲到 92℃,润滑脂基本丧失了成膜能力。换成全合成聚脲基脂或者氟化润滑脂,滴点能拉到 260℃ 以上,才是这台高温离心风机该配的口味。选材时只写了"锂基脂"三个字,没写耐温等级,是第二处疏漏。
第三个错:轴承座直接吃烘箱热风,没有隔热材料垫
轴承座外壳摸上去烫,根源是它直接处在烘箱排风的热辐射带里。哪怕轴颈材质选得再硬,持续受热也会把润滑脂烤干。规范的做法是在进气侧和轴承座之间加装一段陶瓷纤维隔热套,或者把轴承座整体外移,离开那道热风带。这台离心风机安装时为了省事没有留隔热间隙,等于让轴承长期泡在热源边上。
第四个错:轴承腔密封件既不耐温也不耐溶剂
拆开轴承腔还发现,原本的橡胶密封圈已经硬化开裂,VOCs 里的溶剂蒸气顺着缝隙渗进轴承腔,和润滑脂混在一起加速乳化。普通丁腈橡胶在持续高温加溶剂的环境里撑不了多久,应该换成氟橡胶或者全氟醚材质,既耐温又抗溶剂。密封件虽小,却直接决定了润滑脂能不能干干净净地待在腔体里。
下一步该核查哪几个点
下一步该核查这几个点:第一,调出这台离心风机轴承位轴颈的材质报告,确认到底是 45# 还是 40Cr 镀铬件;第二,找润滑脂供应商要滴点实测值,和排风实测温度摆在一起对照;第三,量一下轴承座和烘箱排风口的直线距离,看有没有装隔热隔离;第四,核轴承腔密封件的牌号,确认它能不能同时扛住这台设备的温度和溶剂。