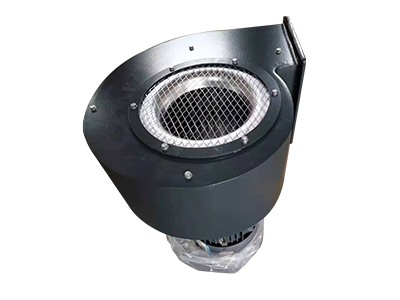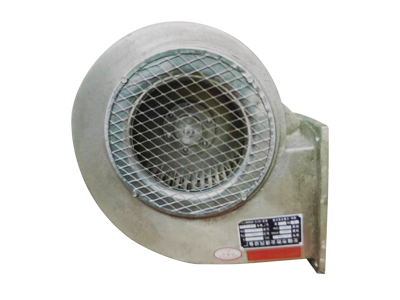
印刷厂VOCs治理排风管路里的离心风机,机壳内壁常年贴着含有乙酸乙酯、异丙醇的湿蒸气,普通碳钢只是简单刷一道漆,往往撑不过两个检修周期就开始点蚀。要在有限的停机窗口里把防腐做扎实,关键并不在漆有多贵,而在施工环境有没有被卡死。下面把这趟活拆成七步,每一步都停在具体动作上,照着勾就行。
第一步 进场先算露点温度
拿温湿度计读现场空气温度和相对湿度,对照露点表算出露点温度,把数值填进作业票第一行。接着确认钢板表面温度高于露点至少三摄氏度,同时相对湿度不超过百分之八十五,才允许开工。这条红线卡不住,后面喷的砂、涂的漆全部白做,返工成本比正活还高。梅雨季车间相对湿度常常冲到九十五以上,这时候哪怕表温够高,也得等到午后或者拉临时除湿机把露点压下来再动。露点数据当场拍照留档,谁读的数谁签字,后面一旦返锈扯皮时有据可查。
第二步 把转动部件包严实
用防火布把电机、轴承座、联轴器一圈包紧,接口处用胶带封死,防止磨料和漆雾钻进转动部位造成卡滞。机壳开口下方铺接尘布,喷砂回收的钢砂集中收桶处置,别让磨料落进VOCs支管造成二次堵塞。包封完成由带班人签字确认,再往下走。属于防爆区域的机组,照明和打磨机具必须换成防爆型,临时电缆走桥架不拖地,喷砂设备外壳单独接接地桩,这几样在作业票安全栏里逐项勾完才算许可开工。
第三步 喷砂打到近白级
离心风机的叶轮和机壳内表面处理到Sa2.5级,表面粗糙度控制在四十到七十五微米之间,焊缝余高先用角磨机磨平,棱线用手工砂轮补一遍。喷砂后四小时之内必须上底漆,超过这个窗口要重新测露点并补喷,否则浮锈会在一夜之间回来。
第四步 四小时窗口内上底漆
离心风机停机窗口有限,环氧富锌底漆第一道用刷涂加辊涂,重点照顾法兰面和内加强筋背面这些喷枪够不到的死角。表干后测膜厚,单道干膜不低于六十微米。底漆总厚度要留足,因为后面面漆只是耐候层,真正扛腐蚀的是这一层锌粉。底漆按说明书双组分现配现用,锌粉含量不低于百分之八十,配比用电子秤称不准凭手感,混合后要在活化期内用完,剩料超过四小时直接报废不回用。
第五步 聚氨酯面漆分层收口
底漆完全固化后上聚氨酯面漆两道,每道之间留出足够的表干时间,层间用细砂纸轻打磨去除颗粒。面漆颜色建议和离心风机设备台账登记的一致,方便下次检修时肉眼判断新旧涂层界限。每道表干后都要用湿膜卡复测。表干时间随气温走,二十五度以上两小时可上第二道,低于十五度要延长到六小时,强行叠涂会夹生起皱,到时候整片铲掉重来。
第六步 整机测厚与针孔复查
离心风机整机涂层干透后,用磁性测厚仪按每平方米不少于五个点抽样,总干膜厚度不低于二百八十微米。再用低压针孔检测仪扫一遍,发现漏点立即用同体系涂料补涂,补涂后重新测厚确认。记录表由质检员签认。针孔检测用电火花仪,电压按涂层厚度选,二百八十微米对应约两千伏,走速放慢让探头贴住不走空,报警点当场标红圈记坐标,补涂后同一路径复扫一遍直到静音。
第七步 作业票签字归档
把带露点记录、膜厚数据和质检签认的作业票整理成册,附上施工前后对比照片,由设备管理员扫描上传到设备台账对应条目,纸质原件归入防腐施工档案。